Полный комплекс инженерных услуг.Разрабатываем. Запускаем. Масштабируем.
Проектирование защитных корпусов: от 3D-печати до серийного литья
Корпус изделия редко получается с первого раза. Сначала нужен быстрый прототип, чтобы проверить форму и эргономику. Потом — небольшая партия для испытаний и первых заказчиков. И только затем — серийное литьё, где цена ошибки измеряется стоимостью пресс-формы. Каждый этап предъявляет свои требования к конструкции. Разберём, как проектируется защитный корпус и что меняется в конструкции при переходе от прототипа к серии.
Зачем проектировать корпус поэтапно
Корпус — это не «упаковка» для электроники. Это инженерная система, которая определяет геометрию изделия, защищает начинку от внешней среды, отводит тепло и формирует пользовательский опыт.
Цена ошибки на разных этапах
Что меняется при переходе от прототипа к серии
Прототип отвечает на вопрос «работает ли?». Серия — «можно ли это производить стабильно и выгодно?». Меняются требования к повторяемости, допускам, материалу, технологии сборки и контролю качества.
Когда нужен корпус под заказ
Корпус под заказ нужен, когда готовое решение не подходит по габаритам, условиям эксплуатации, дизайну или объёму производства. В этом случае разрабатывается индивидуальная конструкция с учётом электроники, теплового режима и технологии изготовления.
Этап 1. Быстрый прототип: 3D-печать
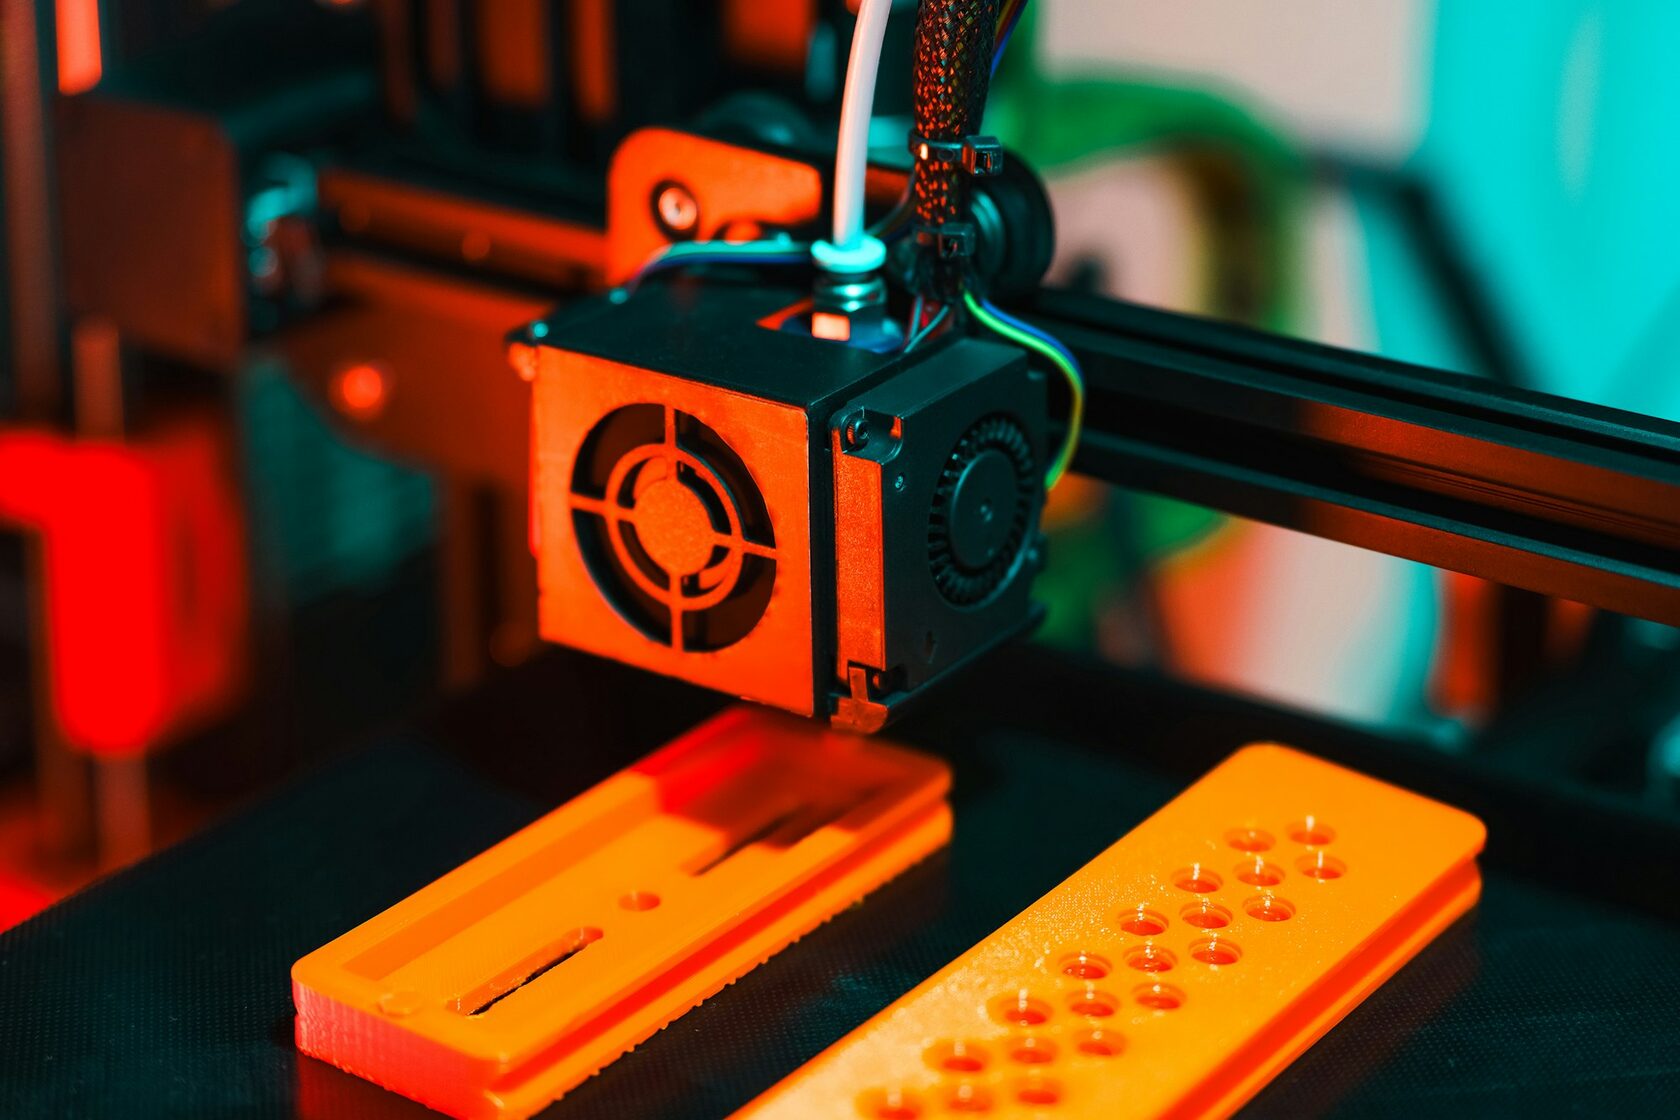
Первый физический корпус почти всегда печатается. Это самый быстрый и дешёвый способ проверить форму, эргономику и сборку.
Какие технологии используются
- FDM. Послойная экструзия пластика. Дешёвая, доступная, подходит для габаритных корпусов и проверки сборки.
- SLA/DLP. Фотополимерная печать. Высокая детализация и гладкая поверхность — для визуальных прототипов.
- SLS/MJF. Порошковые технологии. Прочные детали без поддержек — для функциональных прототипов.
Что проверяется на прототипе
- Форма и эргономика: удобно ли держать, не мешают ли разъёмы, правильно ли расположены кнопки.
- Сборка: входит ли плата, встают ли крепления, закрывается ли крышка.
- Габариты: вписывается ли изделие в нишу, стойку или корпус прибора.
- Внешний вид: пропорции, фактура, восприятие формы.
Ограничения 3D-печати для корпусов
- Слоистость поверхности, требующая постобработки.
- Ограничения по прочности и термостойкости.
- Невозможность получить серийную повторяемость.
- Стоимость единичной детали выше, чем при литье, если речь о большой партии.
Этап 2. Мелкосерийное производство
Когда прототип подтверждён, нужна небольшая партия — для испытаний, первых заказчиков или пилотного запуска. Здесь работают технологии, которые дешевле пресс-формы, но точнее 3D-печати.
Вакуумная формовка и литьё в силикон
- Вакуумная формовка. Разогретый пластик формуется по мастер-модели. Подходит для тонкостенных корпусов и партий от десятков до сотен штук.
- Литьё в силикон. Силиконовая форма заливается полиуретаном или смолой. Даёт детали, близкие к серийным по внешнему виду.
Фрезеровка и ЧПУ
Для корпусов из металла или инженерных пластиков используется фрезеровка. Это дороже, но даёт высокую точность и позволяет получить функциональные детали, которые нельзя напечатать.
Когда мелкая серия оправдана
- Нужно 10–500 изделий.
- Пресс-форма ещё не готова.
- Требуется проверить конструкцию в реальных условиях.
- Нужны образцы для сертификации или презентации.
Этап 3. Серийное литьё: инжекционное формование
Серийное производство пластиковых корпусов — это инжекционное формование. Расплавленный пластик впрыскивается под давлением в пресс-форму, заполняет полость и застывает.
Как изготавливают пластиковые корпуса в серии
- Проектируется пресс-форма с учётом усадки, литников, охлаждения.
- Изготавливается оснастка — обычно из стали, иногда из алюминия для малых тиражей.
- Форма устанавливается на термопластавтомат.
- Пластик расплавляется и впрыскивается в форму.
- Деталь охлаждается, извлекается, при необходимости дорабатывается.
Оснастка и пресс-формы
Пресс-форма — самая дорогая часть проекта. Её стоимость зависит от нескольких факторов:
Требования к конструкции под литьё
- Равномерная толщина стенок — обычно 1,5–3 мм.
- Уклоны для извлечения детали — минимум 0,5–1°.
- Радиусы на всех углах — для плавного течения пластика.
- Рёбра жёсткости вместо увеличения толщины.
- Отсутствие поднутрений, где возможно.
- Точки впрыска в незаметных местах.
Что меняется в конструкции при переходе к литью
Корпус, напечатанный на 3D-принтере, почти никогда не годится для литья без изменений. Нужна адаптация.
Уклоны, толщина стенок, рёбра жёсткости
- Уклоны. Без них деталь не извлечётся из формы: появятся задиры и коробление.
- Толщина стенок. Слишком тонкие — прогибы и следы от литников. Слишком толстые — усадка, раковины, долгое охлаждение.
- Рёбра жёсткости. Вместо увеличения толщины добавляются рёбра. Они сохраняют жёсткость при меньшем расходе материала.
Литники, точки впрыска, усадка
- Литники. Каналы, по которым пластик поступает в форму. Их расположение влияет на качество поверхности и прочность.
- Точки впрыска. Места входа пластика в полость. Их выбирают так, чтобы следы были незаметны и заполнение было равномерным.
- Усадка. Пластик сжимается при остывании. Это учитывается в размерах формы.
Типовые ошибки при переводе корпуса на литьё
| Ошибка | Последствие |
|---|---|
Слишком тонкие или неравномерные стенки | Прогибы, следы от литников, усадочные раковины. |
Отсутствие уклонов | Задиры при извлечении, коробление детали. |
Поднутрения в конструкции | Сложные и дорогие ползуны в пресс-форме. |
Неправильные точки впрыска | Следы на поверхности, неравномерное заполнение полости. |
Игнорирование усадки | Размеры детали не соответствуют проекту. |
Избыточное количество крепежа | Увеличение трудоёмкости сборки, лишние операции вместо защёлок. |
Материалы для корпусов
ABS, PC, PA, стеклонаполненные пластики
Как выбрать материал под задачу
- Условия эксплуатации: температура, влага, химия, УФ.
- Требования к прочности и жёсткости.
- Внешний вид: цвет, фактура, возможность окраски.
- Стоимость и доступность.
- Технологичность: как материал ведёт себя при литье.
Покрытия и постобработка
- Окраска и текстурирование.
- Лазерная гравировка.
- Металлизация для экранирования.
- Нанесение защитных покрытий.
Изготовление пластиковых корпусов на заказ
Что входит в услугу
- Проектирование корпуса под конкретную электронику.
- Разработка 3D-модели и конструкторской документации.
- Прототипирование и проверка сборки.
- Подготовка к мелкосерийному производству или литью.
- Сопровождение изготовления оснастки и первой партии.
Как подготовить ТЗ
- Габариты электроники: плата, разъёмы, кнопки, дисплеи
- Условия эксплуатации: температура, влага, вибрация, IP-рейтинг
- Требования к внешнему виду и материалам
- Ожидаемый тираж: прототип, мелкая серия, серия
- Ограничения по бюджету и срокам
- Допуски и требования к точности изготовления
- Необходимость постобработки и покрытий
- План проверки сборки и испытаний прототипа
Этапы работы с подрядчиком
- Анализ задачи и технического задания.
- Концепция и эскизы.
- 3D-модель и проверка сборки с электроникой.
- Прототип и испытания.
- Документация и передача в производство.
Заключение
Проектирование защитного корпуса — это путь от быстрого прототипа до серийного литья. На каждом этапе меняются требования: к форме, материалу, технологии, допускам. То, что работает на 3D-принтере, требует адаптации под литьё. То, что оптимизировано под пресс-форму, плохо подходит для прототипа.
Главное правило: проектировать корпус нужно с оглядкой на финальную технологию. Тогда переход от прототипа к серии пройдёт без переделок, а пресс-форма не станет самой дорогой ошибкой проекта.
Проектирование корпуса с оглядкой на финальную технологию — главный способ избежать переделок и лишних затрат. Чем раньше заложены требования литья в конструкцию, тем дешевле обойдётся каждый следующий этап.
Проектируем корпуса от прототипа до серийного литья
Разрабатываем защитные корпуса под конкретную электронику: от 3D-модели и прототипа до конструкции, готовой к инжекционному формованию. Проверяем технологичность, адаптируем под пресс-форму, помогаем с выбором материалов и оснастки.
Полный цикл: проектирование, DFM-анализ, прототипирование, сопровождение изготовления оснастки и первой партии.
ПОДРОБНЕЕ ОБ УСЛУГЕ